
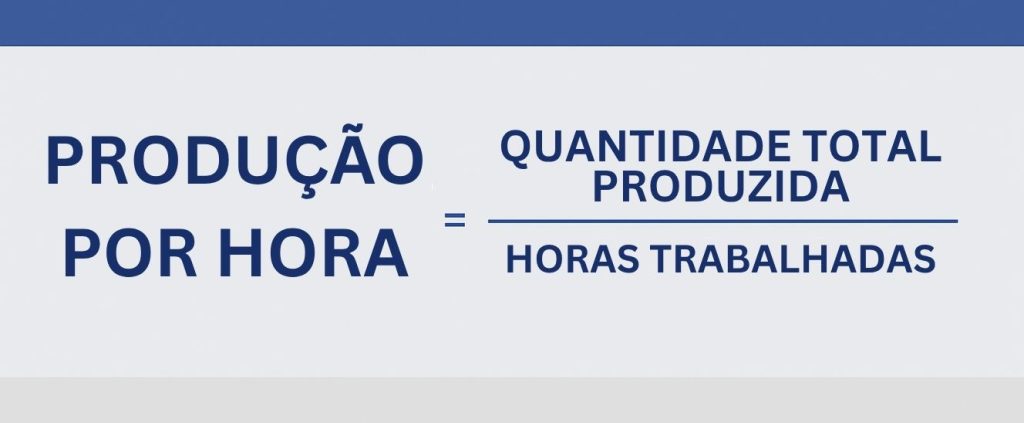
A produção por hora é calculada dividindo a quantidade total produzida pelo tempo trabalhado (em horas). Por exemplo: se uma linha produz 80 unidades em um turno de 8 horas, a produção por hora é de 10 unidades/hora. Esse indicador é a base para avaliar a capacidade produtiva da fábrica e para entender, junto com o OEE (Overall Equipment Effectiveness), se vale a pena investir em automação ou em novas máquinas.
Neste artigo, você vai entender a fórmula, ver um exemplo prático completo, compreender a diferença entre produção por hora, capacidade produtiva e OEE, e descobrir quando esse indicador justifica investimento em automação.
Acompanhe!
Fórmula e exemplo prático de cálculo de produção por hora
A fórmula básica da produção por hora é:
Produção por hora = Quantidade total produzida ÷ Horas trabalhadas
Veja um exemplo prático: se a produção por tempo de um componente é de 10 unidades por hora, o tempo produtivo em um turno de 8 horas será de 80 unidades/dia (10 x 8 horas trabalhadas = 80).
Esse número representa a produção teórica, sem considerar interrupções. Para chegar a um valor mais realista, é preciso incorporar as paradas planejadas e não planejadas, como veremos a seguir.
Paradas planejadas e não planejadas
Paradas planejadas incluem troca de turno e manutenções agendadas. Paradas não planejadas incluem ausência de funcionários, falta de matéria-prima e falhas inesperadas no maquinário. No exemplo:
- Perdas planejadas: 2 horas/dia (equivalente a 20 unidades) → 80 – 20 = 60 unidades (produção planejada).
- Perdas não planejadas: 1 hora/dia (equivalente a 10 unidades) → 60 – 10 = 50 unidades (produção efetiva).
Produção por hora x Capacidade x Eficiência (OEE)
Embora relacionados, produção por hora, capacidade produtiva e eficiência industrial (OEE) medem coisas diferentes. A capacidade produtiva é o limite teórico de unidades que a indústria consegue produzir com os recursos disponíveis em determinado período — por exemplo, se a fábrica produz 50 componentes por dia em plena eficiência, sua capacidade produtiva semanal é de 350 componentes.
Já a produção por hora é o resultado real observado, e o OEE (Overall Equipment Effectiveness) mede a eficiência total considerando disponibilidade, performance e qualidade.
No exemplo anterior, a eficiência pode ser calculada dividindo a produção efetiva pelo tempo produtivo: 50 ÷ 60 = 0,83 (ou 83% de eficiência). Esse resultado indica se a indústria está operando próxima do seu potencial ou se há gargalos que exigem ajustes.
Quadro de definições
| Indicador | O que mede | Exemplo |
| Produção por hora | Quantidade real produzida dividida pelas horas trabalhadas | 10 unidades/hora |
| Capacidade produtiva | Limite teórico de produção com os recursos disponíveis | 350 componentes/semana |
| OEE (Eficiência) | Eficiência real considerando disponibilidade, performance e qualidade | 0,83 (83%) |
Quando investir em automação com base no indicador
Analisar a produção por hora ao longo do tempo ajuda a identificar o momento certo para investir em automação ou novos equipamentos. Veja três cenários práticos:
- OEE consistentemente abaixo de 75%: se as paradas não planejadas (falhas de maquinário, falta de insumos) consomem uma parcela relevante do tempo produtivo, pode ser hora de automatizar o chão de fábrica para reduzir falhas humanas e aumentar a disponibilidade da linha.
- Capacidade produtiva distante da demanda real: quando a produção por hora fica muito abaixo da capacidade teórica de forma recorrente, revisar o planejamento de capacidade e avaliar automação pode equilibrar oferta e demanda sem gerar excesso de estoque.
- Crescimento de demanda sem espaço para novas contratações: se a produção por hora precisa aumentar mas o quadro de colaboradores já está no limite, automação de etapas repetitivas é uma alternativa para ganhar produtividade sem elevar custos operacionais proporcionalmente.
Esses cenários também devem considerar o alinhamento entre os setores de produção, comercial e financeiro, tema tratado nos conteúdos de gestão de produção e PCP do canal.
Perguntas frequentes sobre o cálculo
Qual é a diferença entre produção por hora e OEE?
A produção por hora mede apenas o volume produzido no período, enquanto o OEE (eficiência industrial) considera três fatores (disponibilidade, performance e qualidade) para indicar o quão eficiente é o uso dos equipamentos.
Como calcular a produção por hora por turno?
Basta dividir a quantidade total produzida no turno pela quantidade de horas trabalhadas naquele turno, excluindo os intervalos não produtivos (almoço, troca de turno).
Quais são os benefícios do cálculo de produção por hora?
Em qualquer indústria, o cálculo de produtividade por hora é uma ótima forma para que gestores conheçam a eficiência operacional das máquinas e consequentemente da indústria como um todo. A partir disso é possível conquistar alguns benefícios:
| Benefício | Descrição |
|---|---|
| Tomada de decisões mais assertivas | Permite a tomada de decisões mais assertivas. |
| Gestão de estoque eficiente | Ajuda na manutenção dos níveis ideais de estoque, evitando o excesso ou a falta de materiais e produtos utilizados. Consequentemente, a gestão de materiais pode ser melhorada. |
| Melhoria na produtividade | Melhora a rotina de trabalho e a produtividade dos colaboradores. |
| Uso eficiente de materiais | Permite que todo tipo de indústria utilize melhor os materiais e insumos utilizados pela produção. |
| Alinhamento entre setores | Auxilia na elaboração de um planejamento mais eficaz e permite um melhor alinhamento entre os setores comercial, financeiro e de produção para atender demandas e adequar a produção. |
| Metas mais realistas | Permite que metas mais assertivas sejam definidas para o setor de vendas e produção. |
Ou seja, calcular a produção (por hora e por minuto) representa um fator preponderante para que todas as equipes de trabalho consigam entender melhor a própria fábrica e assim atender às necessidades de seus clientes.
Como considerar paradas planejadas e não planejadas no cálculo?
Primeiro, subtraia do tempo produtivo total as perdas planejadas (intervalos, manutenções agendadas). Depois, subtraia a média das perdas não planejadas (falhas, ausências, falta de insumos). O resultado é a produção efetiva, usada para calcular a eficiência real da linha.
Para se aprofundar no tema, saiba mais sobre a capacidade produtiva da indústria e como calculá-la.